Prozessfehler erkennen und OEE steigern: der Praxis-Leitfaden
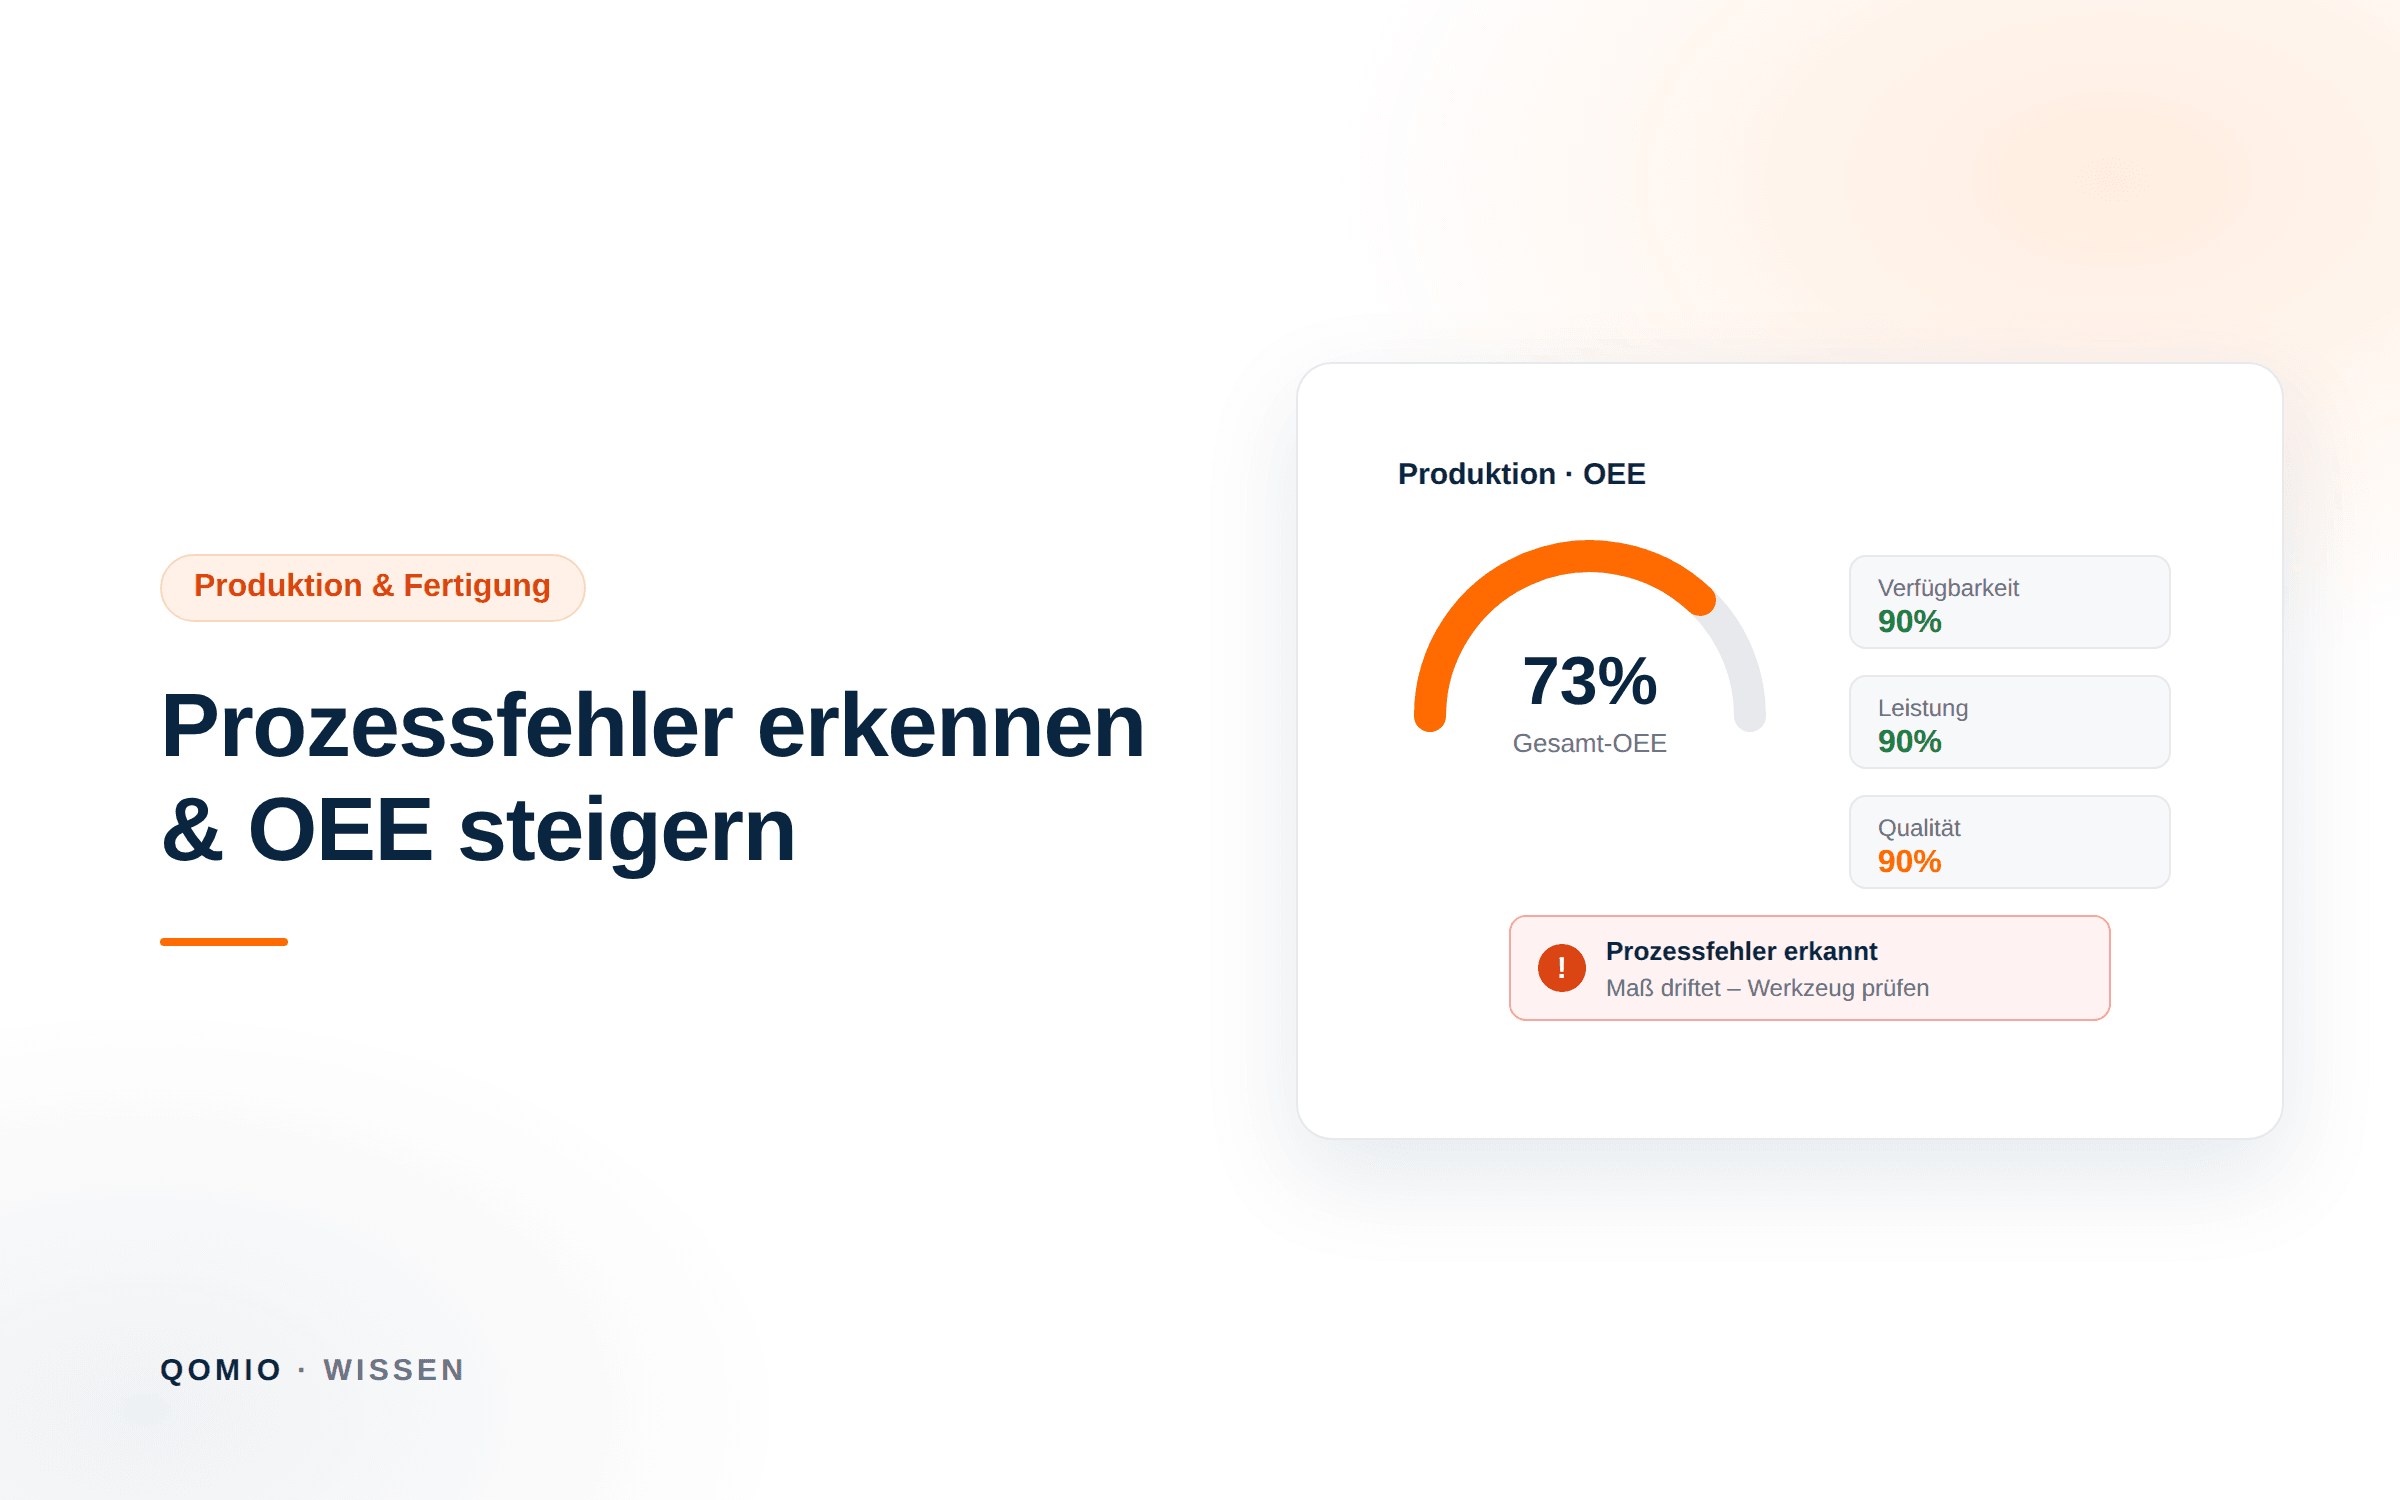
Kurz gesagt: Prozessfehler zeigen sich als Ausschuss, Nacharbeit, Reklamation oder Stillstand – die Ursache liegt aber im Ablauf. Wer sie früh erkennt, statt sie am Ende zu zählen, spart Material, Zeit und Nerven. Die Kennzahl dafür ist die OEE (Verfügbarkeit × Leistung × Qualität). Dieser Leitfaden zeigt, wo Prozessfehler entstehen, wie man sie früh sichtbar macht und mit welchen Schritten Sie die OEE Ihrer Fertigung spürbar steigern.
Was sind Prozessfehler – und warum sind sie so teuer?
Ein Prozessfehler ist jede Abweichung im Ablauf, die das Ergebnis verschlechtert: ein Maß außerhalb der Toleranz, ein falsch gerüsteter Auftrag, ein vergessener Prüfschritt, ein ungeplanter Maschinenstopp. Teuer werden sie, weil ihre Kosten mit jeder Prozessstufe wachsen. Ein Fehler, der an der Maschine auffällt, kostet Sekunden. Derselbe Fehler, der erst beim Kunden auffällt, kostet Reklamation, Sonderfahrt, Vertrauen – oft das Hundertfache.
Die typischen Folgekosten sind selten in einer Zahl sichtbar, summieren sich aber:
- Ausschuss: Material und Bearbeitung sind verloren.
- Nacharbeit: Teile werden ein zweites Mal angefasst – doppelter Aufwand.
- Stillstand: Die Anlage steht, während gesucht und korrigiert wird.
- Reklamation: Der Fehler verlässt das Haus und kommt teurer zurück.
Die Kennzahl: OEE verständlich
Um Prozessfehler messbar zu machen, braucht es eine gemeinsame Kennzahl. Die OEE (Gesamtanlageneffektivität) bündelt genau die drei Verlustarten, in denen sich Prozessfehler niederschlagen:
| Faktor | Frage dahinter | Typischer Verlust |
|---|---|---|
| Verfügbarkeit | Läuft die Anlage, wenn sie laufen soll? | Rüsten, Störungen, ungeplanter Stillstand |
| Leistung | Läuft sie im vorgesehenen Takt? | Taktverluste, Kurzstopps, Drosselung |
| Qualität | Wie viel vom Produzierten ist Gutteil? | Ausschuss, Nacharbeit |
OEE = Verfügbarkeit × Leistung × Qualität. Weil die drei Faktoren multipliziert werden, zieht schon ein schwacher Wert die ganze Kennzahl nach unten – 90 % × 90 % × 90 % ergeben nur rund 73 %. Genau das macht die OEE so ehrlich: Sie zeigt, wo der größte Hebel liegt.
Prozessfehler früh erkennen statt spät zählen
Der entscheidende Unterschied ist der Zeitpunkt. Fehler am Monatsende zu zählen ist Buchhaltung – sie zu erkennen, während man noch gegensteuern kann, ist Fehlerbeherrschung. Das gelingt in drei Stufen:
1. Daten erfassen, wo sie entstehen
Prüfwerte, Stillstandsgründe und Ausschussarten müssen strukturiert vorliegen – nicht als Zettel und Bauchgefühl. Oft sind die Daten schon da, nur verstreut. Der erste Schritt ist, die vorhandene Produktion zu digitalisieren und die Erfassung an die Maschine bzw. den Prüfplatz zu bringen.
2. Muster erkennen statt Einzelfälle
Ein einzelnes Ausschussteil sagt wenig. Zehn Teile, deren Maß langsam in eine Richtung driftet, sagen alles: Hier läuft ein Werkzeug aus oder eine Maschine verstellt sich. Wer solche Muster sieht, greift ein, bevor die Charge verloren ist.
3. Automatisch anschlagen lassen
Genau hier setzt eine automatische Fehlererkennung an: Sie überwacht die laufenden Werte und meldet, sobald ein Prozess aus dem Ruder läuft – ohne dass jemand ständig auf Zahlenkolonnen starren muss.
Von der Fehlerart zur Gegenmaßnahme
Nicht jeder Prozessfehler hat dieselbe Ursache – und damit auch nicht dieselbe Lösung. Eine grobe Orientierung:
| Zeigt sich als … | Häufige Ursache | Ansatzpunkt |
|---|---|---|
| Maß driftet langsam | Werkzeugverschleiß, Temperaturgang | Trend überwachen, rechtzeitig nachstellen |
| Sporadischer Ausschuss | Material- oder Rüstschwankung | Ausschussart erfassen, Muster suchen |
| Häufige Kurzstopps | Zuführung, kleine Störungen | Stillstandsgründe erfassen und priorisieren |
| Fehler erst beim Kunden | Prüfschritt fehlt oder wird übersprungen | Prüfung in den Ablauf einbauen und dokumentieren |
Der rote Faden: messen → erkennen → gegensteuern
Die OEE zu steigern ist kein einmaliges Projekt, sondern ein Kreislauf: messen, was wirklich passiert; erkennen, wo die Verluste sitzen; gegensteuern an der größten Stelle – und dann von vorn. Wichtig ist, klein anzufangen: ein Engpass, eine Maschine, eine sauber erfasste Kennzahl. Wo genau der Hebel liegt, klärt am ehrlichsten eine Prozessanalyse. Sie zeigt, welche Daten schon vorhanden sind und welcher Prozessfehler Sie am meisten kostet – bevor in eine Lösung investiert wird.
Steht die Datenbasis, sorgt eine automatische Fehlererkennung dafür, dass Abweichungen früh auffallen, und eine durchgängige Qualitätsprüfung dokumentiert lückenlos, was das Haus verlässt. So wird aus „wir hatten wieder Ausschuss“ ein beherrschter Prozess mit steigender OEE.